中国炼油产能跃居全球之首 化工专用设备迎来战略机遇期
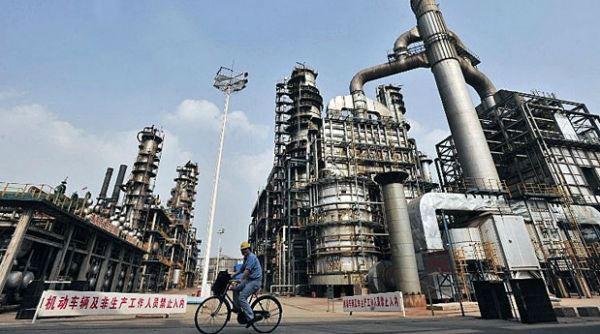
全球能源化工格局正在经历历史性重塑。随着中国炼油产能的持续扩张与结构升级,中国超越美国成为世界最大炼油国的进程可能比预期更快。这一转变不仅标志着全球能源权力重心的东移,更对化工生产专用设备行业提出了全新要求,催生出一轮深刻的产业链变革。
一、产能扩张背后的结构性驱动力
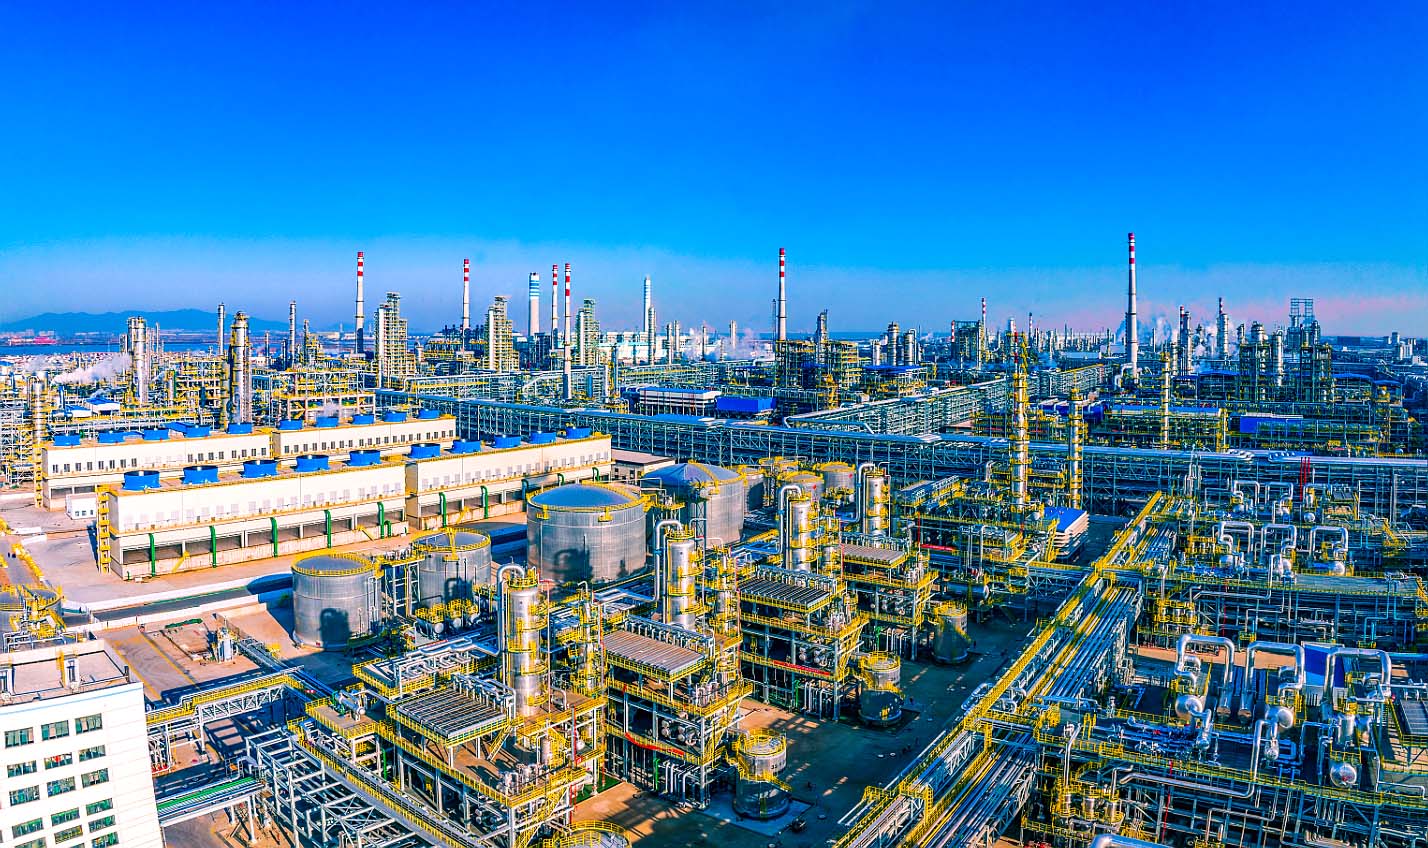
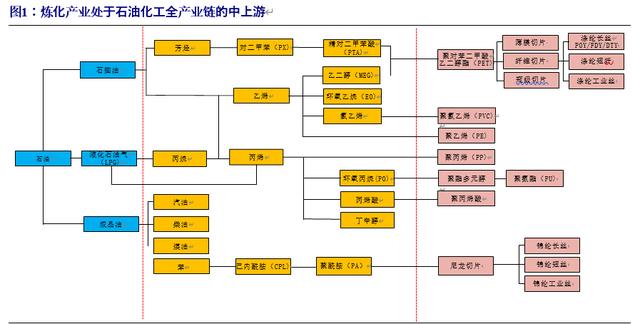
中国炼油能力的增长并非简单的规模堆砌。大型炼化一体化项目密集投产,形成了以浙江石化、恒力石化、盛虹炼化等为代表的民营大炼化集群,以及中石化、中石油等国有企业的基地化升级。这些项目普遍具备单系列规模大、加工深度高、化工品收率高(如乙烯、丙烯、芳烃)的特点,推动中国炼油从燃料型向化工型转型。与此国内成品油需求增速放缓,而化工新材料需求旺盛,促使炼厂加速向“减油增化”方向调整,这直接拉动了对高端化工生产专用设备的需求。
二、化工生产专用设备的技术升级方向
炼化一体化与化工转型对设备提出了更高、更细的要求。核心专用设备主要集中在以下领域:
- 反应器与塔器:加氢反应器、渣油加氢反应器、乙烯裂解炉、芳烃联合装置中的吸附塔和异构化反应器等,需适应高温高压、临氢腐蚀等苛刻工况,并向大型化、轻量化、长周期运行方向发展。
- 换热设备:大型缠绕管式换热器、板壳式换热器、高通量换热器等,在炼化一体化项目中承担关键热量回收与工艺匹配功能,对传热效率、压降控制和抗结垢性能要求极高。
- 分离与传质设备:高效规整填料、塔内件、萃取设备等,服务于芳烃提取、气体分离等高纯度化工过程。
- 压缩与输送设备:大型离心压缩机、往复压缩机、屏蔽泵、高速泵等,为连续化生产提供动力保障,尤其乙烯“三机”(裂解气压缩机、丙烯压缩机、乙烯压缩机)是技术密集度最高的专用设备之一。
- 特种阀门与密封件:高温高压阀门、紧急切断阀、干气密封、机械密封等,直接关系装置安全与长周期稳定运行。
- 模块化与智能化设备:数字化交付、智能运维系统、在线监测与故障诊断装置等,正成为新建项目的标配,提升设备全生命周期管理水平。
三、国产化进程与供应链韧性
中国化工专用设备行业在大型化、高端化方面已取得显著突破。例如,大型加氢反应器、百万吨级乙烯裂解炉、大型缠绕管换热器等已实现国产化替代,部分产品达到国际先进水平。但需清醒认识到,在极端工况材料、精密控制系统、部分特种泵阀和密封件领域,进口依赖仍然存在。随着炼油规模跃居全球第一,供应链安全与自主可控的重要性进一步凸显,设备企业需在材料科学、精密制造、数字化设计等基础环节持续投入,形成从“能用”到“好用”再到“领先”的跨越。
四、市场机遇与未来挑战
短期内,中国炼油产能扩张仍将带动专用设备需求,但产能过剩风险与“双碳”目标对行业形成双重约束。未来投资重点将从新建产能转向存量升级:老旧装置改造、节能降碳技术改造、废塑料化学回收装置、碳捕集与封存(CCUS)配套设备、生物燃料与绿色化工装置等将成为新增长点。中国设备企业正跟随炼化工程总包步伐走向中东、东南亚、非洲等市场,海外项目经验反过来促进技术标准与国际接轨。
中国向最大炼油国迈进的过程,本质上是化工产业从规模扩张向质量效益转型的过程。化工生产专用设备行业既是这一进程的支撑者,也受益于市场规模与工程实践的反馈。唯有把握大型化、高端化、绿色化、智能化趋势,攻克关键核心技术与材料瓶颈,方能在全球炼化设备竞争中建立持久优势。
如若转载,请注明出处:http://www.ztbdt.com/product/40.html
更新时间:2026-11-03 10:38:49